Dwie fabryki mogą zainstalować tę samą pakowarkę pionową, tę samą naważarkę wielogłowicową i tę samą wagę kontrolną, a mimo to zakończyć rok z liniami, które zachowują się zupełnie inaczej. Lista wyposażenia rzadko jest tym, co je oddziela; układ jest. Odległość między stacjami, miejsca, w których zrzucane są odrzucone worki, ilość miejsca, jaką technik ma do otwarcia drzwi ochronnych oraz miejsce przechowywania rolek folii – wszystko to decyduje o tym, ile dobrych worków opuszcza linię w ciągu jednej zmiany.
Krótka odpowiedź: najpierw zbuduj układ automatycznej linii pakującej wokół maszyny wyznaczającej tempo i realistyczną docelową dobrą wydajność, a następnie poszerz ją pod kątem dostępu serwisowego, zmian i obsługi odrzutów. Układy narysowane od tyłu z wolnej powierzchni zazwyczaj po instalacji przekazują kosztowne problemy – głód w maszynie pakującej, zablokowane przenośniki, zmiany wymagające dwóch osób – zespołowi produkcyjnemu.
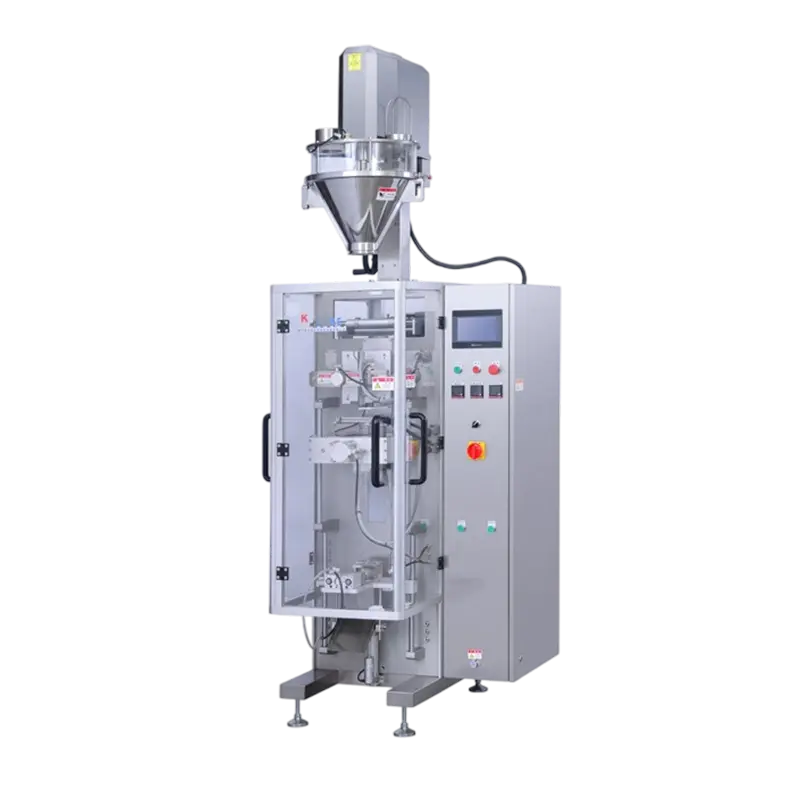
Każda linia ma jedną stację, która wyznacza rytm. Na linii granulacji jest to zwykle pionowa maszyna do formowania, napełniania i zamykania. W przypadku linii proszkowej może to być napełniacz ślimakowy lub waga ślimakowa. Na linii obejmującej wiele SKU jest to często maszyna z najdłuższym okresem wymiany. Najpierw ją znajdź, a potem każdą inną stację traktuj jako wsparcie.
Na układ wpływają dwie liczby: stawka pracy tej stacji oraz liczba godzin na zmianę, w której faktycznie produkowane są dobre paczki. Maszyna pakująca pracująca z szybkością 80 worków na minutę nie zapewni 80 worków na minutę przez całą zmianę — łączenie folii, czas cyklu ważenia, chłodzenie zgrzewu, usuwanie odrzutów i krótkie postoje wszystko to szkodzi. Zespoły, które dopasowują wymiary przenośników i pakowaczy do skrzynek zgodnie z wartością z tabliczki znamionowej, zwykle kończą na pakowarce, która przez większość zmiany jest głodna. Zespoły, których wielkość jest dostosowana do dobrych wyników, pozostawiają miejsce na ulepszenia bez konieczności dokonywania podwójnych zakupów.
W praktyce wydajność linii jest zbliżona do szybkości najwolniejszej stacji pomnożonej przez realistyczny czas pracy , a nie suma wszystkich arkuszy specyfikacji zawartych w ofercie. Napraw tę liczbę, zanim ktokolwiek narysuje linię przenośnika, ponieważ decyduje ona, czy potrzebujesz jednej maszyny pakującej czy dwóch i czy koniec linii powinien być ręczny czy automatyczny.
Niezależnie od produktu, linia automatyczna składa się z pięciu bloków funkcjonalnych, a każdy z nich zadaje inne pytanie dotyczące planu piętra. Utrzymywanie ważenia i formowania worków fizycznie blisko siebie skraca upadek produktu, co ogranicza kurz, rozsypywanie się i przesuwanie ciężaru. Prowadzenie kontroli i obsługi odrzutów obok przejścia zapobiega zakopywaniu pojemników na odrzuty za osłonami — niewielka decyzja, która oszczędza dużo chodzenia.
| Strefa | Typowe wyposażenie | Pytanie do rozwiązania wcześniej |
|---|---|---|
| Karmienie i karmienie | Podnośnik kubełkowy typu Z, ładowarka podciśnieniowa, przenośnik pochyły, podnośnik ślimakowy | Gdzie dociera surowiec i czy operator może go uzupełnić bez wchodzenia na strzeżony obszar? |
| Ważenie i dozowanie | Naważarka wielogłowicowa, naważarka liniowa, napełniacz ślimakowy, kubek wolumetryczny | Jaka zasada ważenia jest odpowiednia dla produktu i jak daleko jest spadek do formy do worków? |
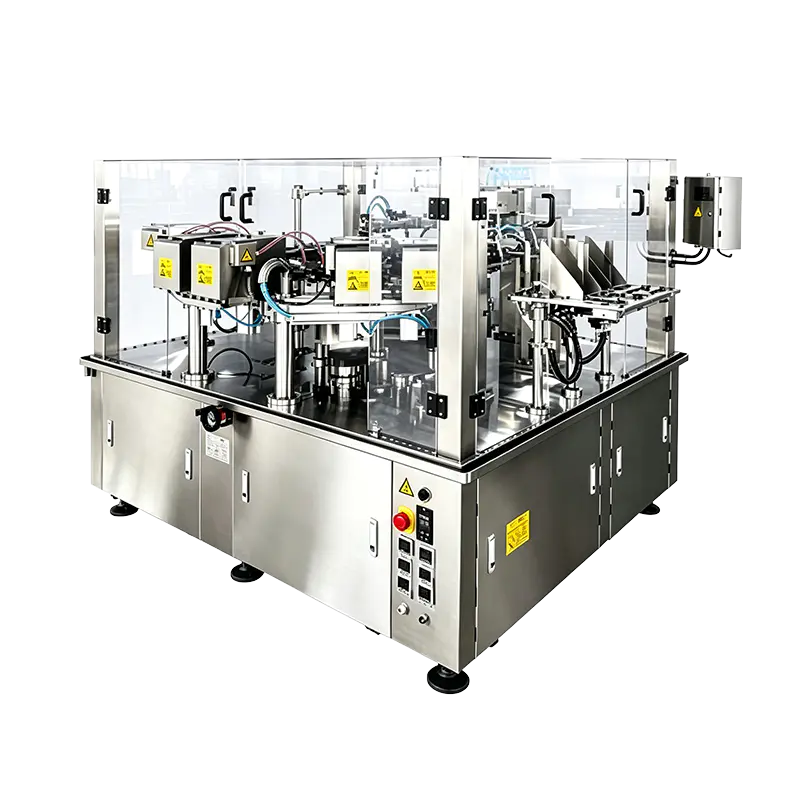
| Formowanie torby lub torebki | Pionowa maszyna do formowania, napełniania i zamykania, automatyczna maszyna do gotowych torebek | Które style torebek są popularne obecnie, a które prawdopodobnie pojawią się w ciągu najbliższych trzech lat? |
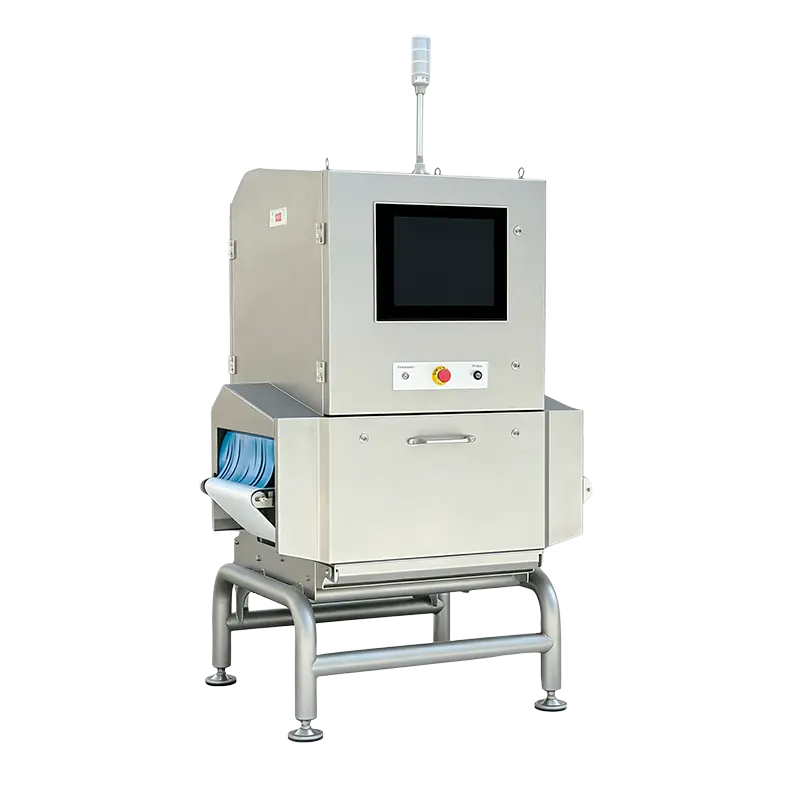
| Sprawdź i odrzuć | Waga kontrolna, wykrywacz metali, system kontroli rentgenowskiej | Dokąd trafia odrzucona paczka i czy można potwierdzić odrzucenie bez zatrzymywania linii? |
| Pakowanie i paletyzacja w skrzynkach | Osoba składająca skrzynki, pakująca skrzynki, zgrzewarka, koder, robot paletyzujący | Ręczne czy automatyczne zakończenie linii i ile przestrzeni akumulacyjnej potrzebuje każda opcja? |
Trzy topologie pokrywają większość hal produkcyjnych, a wybór zmienia zajmowaną powierzchnię na długo przed ustaleniem pojedynczego numeru modelu. Linia szeregowa zapewnia przepływ jednego produktu przez każdą stację. Linia równoległa powiela część przepływu, dzięki czemu jedna połowa może działać, podczas gdy druga się zatrzymuje. Linia mieszana ma wspólny przód i dzieli się na dalszy ciąg, co pasuje do długoterminowego produktu bazowego z wariantami krótkoseryjnymi.
| Topologia | Najlepsze dopasowanie | Kompromis |
|---|---|---|
| Seria | Jedna rodzina produktów, duży wolumen, stabilny popyt | Najwyższa wydajność na metr kwadratowy, ale bez redundancji – wszystko zatrzyma się w jednym miejscu |
| Równolegle | Kilka SKU lub produkcja, w której czas sprawności jest ważniejszy niż powierzchnia | Duplikuje sprzęt i media, z grubsza podwajając przestrzeń dla części przepływu |
| Mieszane | Długoterminowy produkt bazowy plus częste krótkie serie | Ogólnie dobra równowaga, ale routing, łączenie i kontrola wymagają więcej wysiłku w zakresie planowania |
Jeśli dobry wynik wyjściowy można osiągnąć na linii szeregowej przy rozsądnych buforach, oprzyj się pokusie zbudowania dwóch półlinii. Zduplikowane ścieżki przepływu oznaczają podwójne czyszczenie, podwójną wymianę i dwa razy więcej miejsc, w których produkt może zalegać i się zestarzeć.
Większość przeróbek układu pochodzi z elementów, które nie były niczyją pracą aż do tygodnia instalacji. Przed podpisaniem przejdź po rysunku z tymi sześcioma punktami:
W przypadku mokrych lub lepkich produktów dodaj spadki drenażowe, zabezpieczenie silników i czujników przed zmywaniem oraz plan odprowadzania wody z pomieszczenia. Są to tanie linie na rysunku i drogie po wylaniu betonu.
Po ustaleniu stref i topologii wybór sprzętu szybko się zawęża. Bagażnik wyznaczający tempo określa wysokość przenośnika i rozmiar bufora; głowica ważąca określa czas cyklu, a tym samym długość kropli; stacja inspekcyjna określa, gdzie musi znajdować się zsyp odrzutów i pojemnik na potwierdzenie.
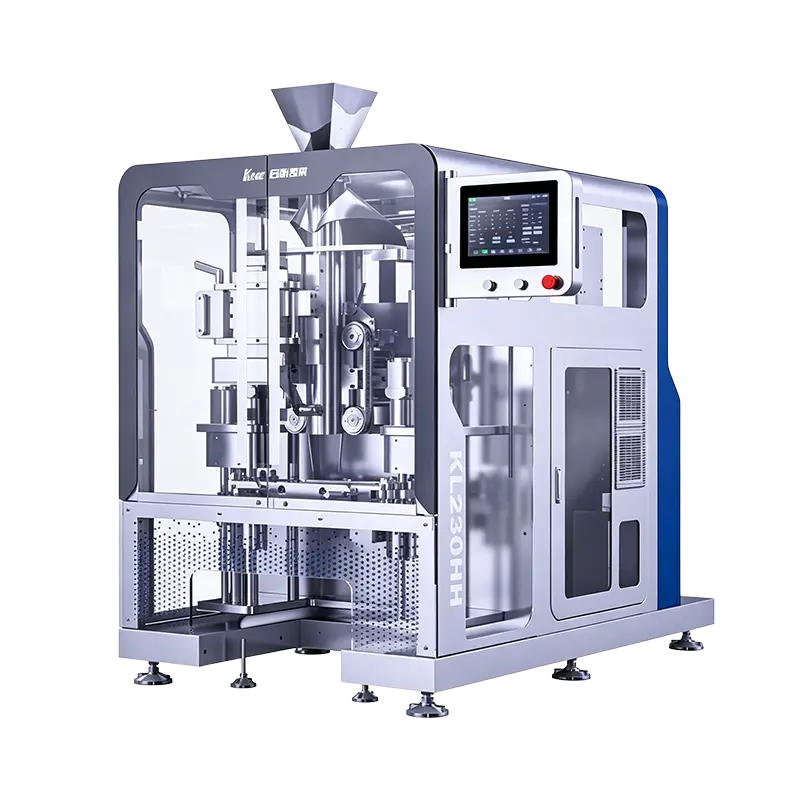
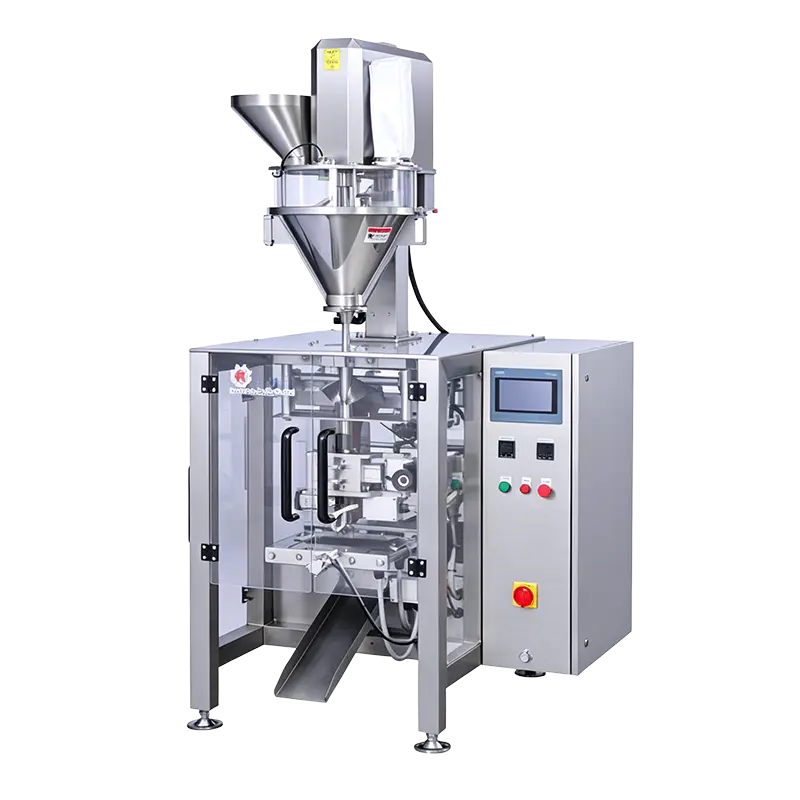
W przypadku produkcji granulatów i przekąsek w średnich workach często podstawą jest szybka maszyna pionowa: KL230H obsługuje średni format worków na wyższym końcu zakresu prędkości, więc dalsze przenośniki i pakowarka muszą być dobierane na podstawie tej maszyny, a nie wolniejszej maszyny, która zostanie później wymieniona.
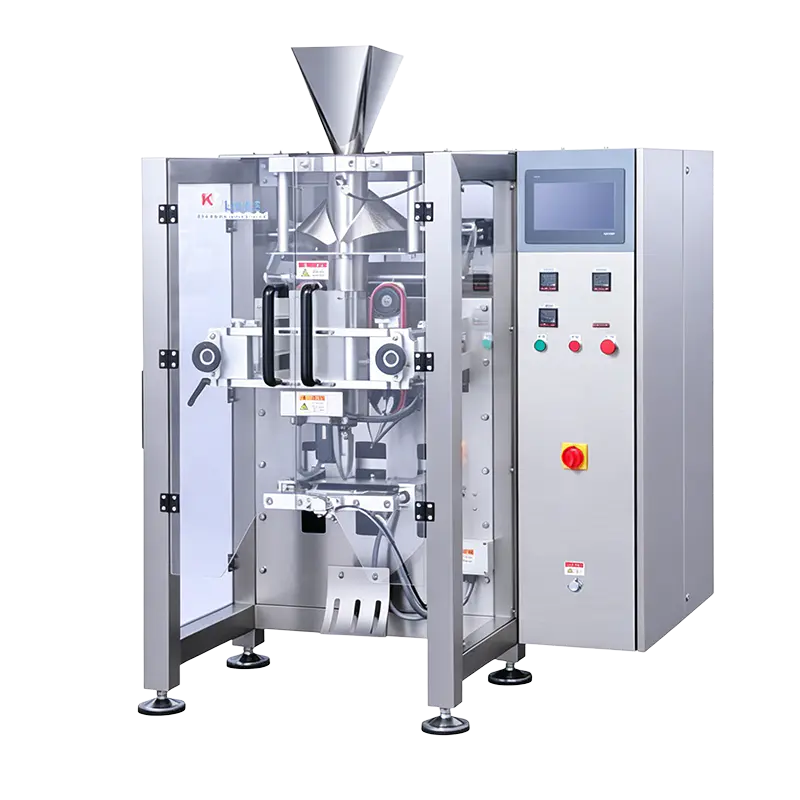 Szybka pionowa maszyna pakująca do średnich worków KL230H Szybka pionowa maszyna pakująca KL230H do średnich worków, 15–150 worków/min, odpowiednia dla producentów orzechów, mrożonek i produktów rolnych wymagających większej przepustowości średnich worków. Zobacz produkt →
Tam, gdzie okno wagi opakowania jest wąskie – małe torebki, precyzyjne dozowanie, niska tolerancja rozdawnictwa – precyzyjna naważarka liniowa jest zwykle lepszym partnerem do układania niż duża liczba głowic wielogłowicowych, ponieważ dzięki krótszemu cyklowi droga opadania jest zwarta, a wychwytywanie pyłu proste.
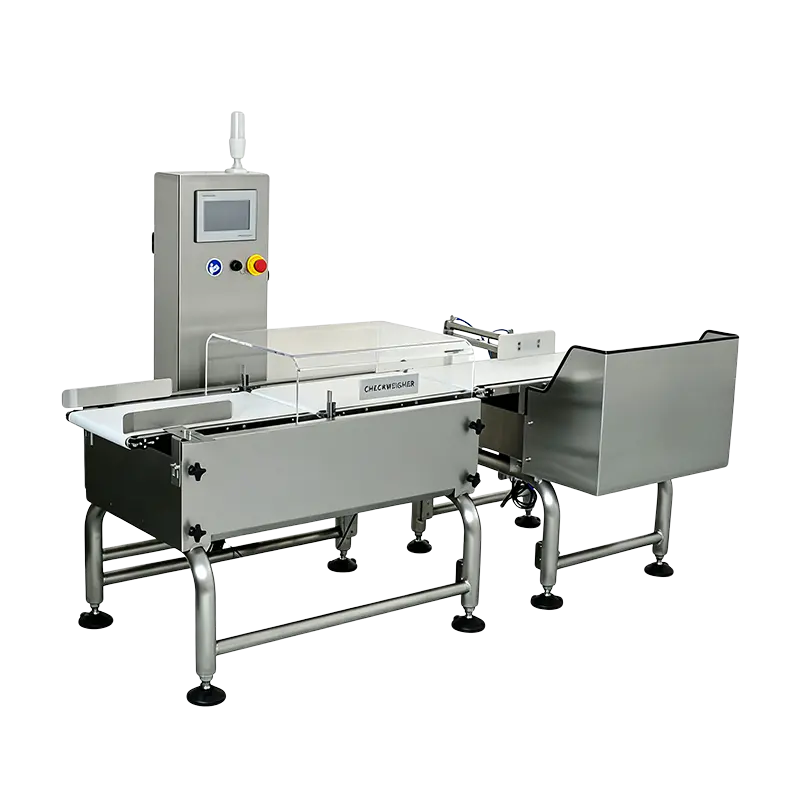 Waga kontrolna EW-300-1000 o wysokiej precyzji W przypadku wąskich przedziałów wagowych opakowań i precyzyjnego dozowania ta liniowa waga kontrolna oferuje dokładność ± 0,3 g i prędkość do 80 sztuk/min na taśmie 300 mm. Zobacz produkt →
Blok inspekcyjny zasługuje na wcześniejsze umieszczenie, a nie na pozostawiony narożnik. Standardowy wykrywacz metali umieszczony po zamknięciu i przed pakowaniem skrzynek wymaga otwartego przenośnika o wystarczającej długości, aby zapewnić czysty odrzut i pojemnik z potwierdzeniem, do którego operator może dotrzeć bez pochylania się nad osłoną. Jeśli nadal porównujesz zasady liczenia osób i ważenia, zapoznaj się z tym przewodnikiem wybór pomiędzy ważeniem wielogłowicowym a ważeniem liniowym wyjaśnia, gdzie każdy z nich pasuje.
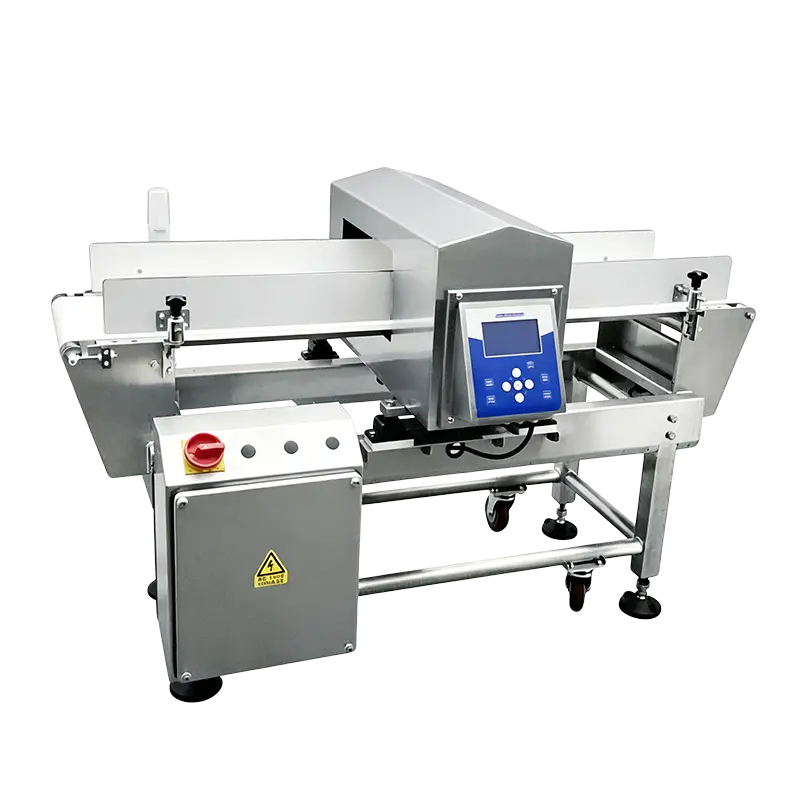 Standardowa maszyna do wykrywania metali ER3515 Standardowy wykrywacz metali do przekąsek w workach, leków w pudełkach i przypraw w butelkach; Otwór 350×150 mm, zdolność wykrywania Fe ≥0,8 mm. Zobacz produkt →
Rysunki układu wyglądają spokojnie, ponieważ nic się na nich nie zmienia. Prawdziwe linie tak. Jeśli trzy jednostki SKU korzystają ze wspólnej maszyny pakującej, układ powinien umieszczać części formatujące, folie i cylindry drukujące w zasięgu ręki maszyny, a wózek narzędziowy powinien znajdować się z dala od chodnika. Zmiana, która zajmuje 25 minut zamiast 45, często jest decyzją dotyczącą lokalizacji przechowywania, a nie decyzją techniczną.
Bufory to kolejny cichy czynnik. Krótki stół akumulacyjny pomiędzy pakowaczką a pakowaczką skrzynek pochłania mikroprzestoje i zapobiega zatrzymywaniu się linii za każdym razem, gdy osoba składająca skrzynki się waha. Jednak zbyt duży bufor ukrywa powolną stację i pozwala produktowi przebywać wystarczająco długo, aby mieć znaczenie w przypadku lepkich lub wrażliwych na temperaturę towarów — dlatego należy go dostosować do kilku minut pracy, a nie do zmiany.
Postępowanie z odrzutami zasługuje na taką samą dyscyplinę. Odrzuty z wykrywaniem metalu, ważeniem kontrolnym i odrzutami prześwietlonymi promieniami rentgenowskimi powinny trafiać do zamkniętego lub wyraźnie oznakowanego pojemnika poza strzeżonym obszarem, z czujnikiem potwierdzenia umieszczonym w taki sposób, aby nieudany odrzut zatrzymał linię, a nie pozwolił podejrzanemu paczce kontynuować pracę. Linie do żywności, karmy dla zwierząt domowych i produktów rolnych zwykle zapewniają temu blokowi ochronę przed kurzem, zmywaniem i szkodnikami; the rozwiązania w zakresie pakowania żywności przegląd pokazuje, jak te konfiguracje są zazwyczaj pogrupowane.
Nie ma użytecznej figury ogólnej. Przestrzeń zależy od przepustowości, rozmiaru worka i wymaganej ilości bufora, a także odstępów serwisowych wokół każdej maszyny. Kompaktowa linia jednopakowa z ręcznym zakończeniem linii może zmieścić się na kilkudziesięciu metrach kwadratowych, podczas gdy ten sam produkt z automatycznym pakowaniem i paletyzacją może potrzebować kilkukrotnie większej powierzchni, głównie w celu akumulacji i składowania palet.
Większość systemów wykrywa metal po zgrzaniu oraz przed lub po ważeniu kontrolnym, w zależności od stabilności opakowania i mechanizmu odrzucającego. Decydującym czynnikiem jest zwykle potwierdzenie odrzucenia: jednostka, która odrzuci jako pierwsza, musi mieć miejsce na swój pojemnik i czujnik, a druga jednostka nie powinna ponownie przyjmować paczki, którą pierwsza już odrzuciła.
Zarezerwuj powierzchnię i pojemność użytkową, zamiast od razu kupować drugą maszynę. Dodatkowa długość w strefie inspekcji i pakowania skrzynek, zapasowy zrzut sprężonego powietrza i jedno dodatkowe zasilanie są niedrogie podczas budowy i niewygodne później.
Prędkość linii to wartość, jaką może osiągnąć najwolniejsza stacja w idealnych warunkach. Dobra wydajność to produkt, który opuszcza linię jako produkt nadający się do sprzedaży w ciągu zmiany, po zatrzymaniu, odrzuceniu, przezbrojeniu i czyszczeniu. Decyzje dotyczące układu, zwłaszcza dotyczące rozmiaru bufora i miejsca dostępu, wpływają na drugą liczbę w znacznie większym stopniu niż na pierwszą.
Najbardziej przydatną rzeczą, jaką możesz wnieść do rozmowy z dostawcami, nie jest lista życzeń dotycząca maszyn — jest to zmierzona docelowa dobra produkcja, lista SKU na następne trzy lata oraz plan piętra z zaznaczoną siatką kolumn i miejscami instalacji. Dzięki tym trzem elementom automatyczny układ linii pakującej przestaje być ćwiczeniem rysunkowym i staje się decyzją produkcyjną, która nadal wydaje się rozsądna dwa lata po uruchomieniu.
Skontaktuj się z nami
+86-573-82788180
+86-15325730953
Potrzebujesz e-maila
info@mainfill.com
jiayingzhuge18@qq.com
O
Jiaxing K-Line Machinery Co., Ltd. jest producentem automatycznych maszyn pakujących i usługodawcą obsługującym wysokiej klasy rynki krajowe i rynki zagraniczne.
Linki
Produkty
Uzyskaj bezpłatną wycenę