Fabryka żywności, która właśnie zatwierdziła nowy numer SKU, zwykle ma gotowe trzy liczby: docelową ilość worków na minutę, wymiary worka i datę instalacji. Liczba, która po cichu decyduje o dalszej części projektu, to czwarta liczba, która rzadko jest zapisywana – jak produkt zachowa się w momencie, gdy opuści wagę i wpadnie do torby.
Jeśli się pomylisz, linia o wydajności 80 torebek na minutę ustali się na poziomie 50 do 55, a rozdawcy spokojnie zjadają kilka gramów z każdego opakowania. Sekwencja, która temu zapobiega, jest nieestetyczna, ale niezawodna: scharakteryzuj produkt, wybierz metodę dozowania, wybierz format worka, następnie transport według rozmiaru, kontrola i pakowanie skrzynek wokół najwolniejszej stacji w łańcuchu. Najczęstszym powodem, dla którego nowa linia nie osiąga docelowego zwrotu z inwestycji w pierwszym roku, jest zakup najpierw maszyny pakującej i zamontowanie wokół niej wszystkiego innego.
System dozowania jest tak dobry, jak stojące za nim dane produktu. Przed porównaniem modeli przygotuj jednostronicową kartę produktu zawierającą odpowiedzi na sześć pytań:
Dwa produkty, które na rysunku wyglądają identycznie, mogą wymagać zupełnie innych podajników. Zamrożone warzywa mieszane dobrze się rozsypują i nadają się do ważenia kombinacji. Suszone morele przyklejają się, smarują pieczęciami i wymagają innego podejścia. Mleko w proszku zachowuje się jak płyn w zbiorniku i jak pył w powietrzu, dlatego potrzebuje podajnika ślimakowego i odsysania pyłu, a nie wagi.
Większość linii żywnościowych, niezależnie od tego, czy pakują 30 czy 300 torebek na minutę, można przypisać do pięciu stref. Zanim przejrzysz oferty, obejrzyj produkt przez każdy z nich na papierze.
Pomiędzy strefami dodaj akumulację. Dwumetrowa pętla buforowa przenośnika pochłania trzydzieści sekund potrzebnych na złożenie folii lub zacięcie, a przy tym jest znacznie tańsza niż zatrzymywanie wagi za każdym razem, gdy pakujący się waha.
Na dawkowaniu zarabia się lub traci pieniądze. Każdy gram niepotrzebnego gratisu na opakowaniu 250 g, pomnożony przez 60 worków na minutę i dwie zmiany, staje się elementem zamówienia, który przewyższa różnicę w cenie pomiędzy dwoma rodzajami wypełniaczy.
| Metoda | Typowe produkty | Dokładność pracy | Praktyczne ograniczenia |
|---|---|---|---|
| Waga kombinowana (wielogłowicowa). | Mrożone warzywa, orzechy, przekąski, słodycze, makarony, przysmaki dla zwierząt | ±0,5–1,5 g przy dawkach 100–500 g | Potrzebuje sypkich kawałków; wysokie ramy wymagają wolnej przestrzeni nad maszyną pakującą |
| Waga liniowa | Ryż, cukier, nasiona, granulki, opakowania detaliczne w małych dawkach | ±1–2 g, wolniejszy cykl niż wielogłowicowy | Niższa wydajność na linię; dokładność dryfuje, jeśli posuw jest nierówny |
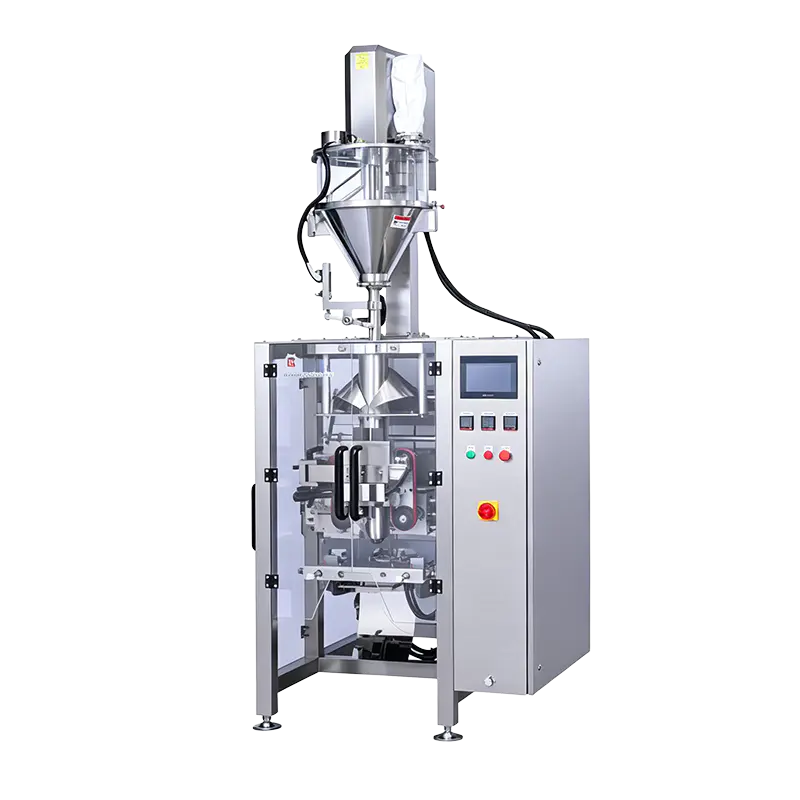
| Wypełniacz ślimakowy (śrubowy). | Mąka, mleko w proszku, przyprawy, kakao, kawa | ±1–2% dawki | Kontrola zapylenia, gromadzenie się produktu w tubie, odgazowanie po napełnieniu |
| Kubek wolumetryczny | Sól, cukier, ryż, fasola, sypki granulat | ±2–3% dawki | Jakakolwiek zmiana gęstości nasypowej powoduje bezpośrednie przesunięcie ciężaru opakowania |
Jeśli w opakowaniu znajdują się dwa składniki — np. orzechy i suszone owoce lub saszetka przyprawy z blokiem makaronu — waga mieszająca z oddzielnymi kanałami zasilającymi utrzymuje proporcje na stałym poziomie bez konieczności stosowania drugiej stacji napełniania.
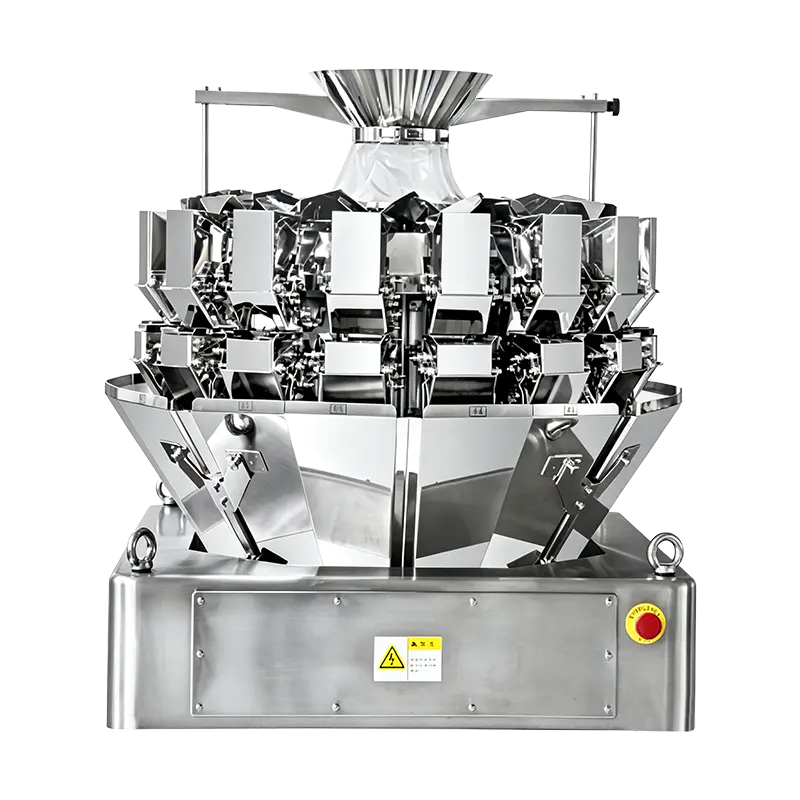 JW-A16 16-głowicowa mini waga wielogłowicowa W przypadku produktów sypkich o małych dawkach ta 16-głowicowa naważarka zapewnia dozowanie od 2 do 200 g, do 180 opakowań/min i dwa zbiorniki zbierające umożliwiające szybkie ważenie. Zobacz produkt →
O wyborze pomiędzy ważeniem kombinowanym a ważeniem liniowym decyduje tolerancja dawki, integralność elementu i czas cyklu, a nie sama cena; the porównanie ważenia wielogłowicowego i liniowego przechodzi przez kompromisy z opracowanymi liczbami.
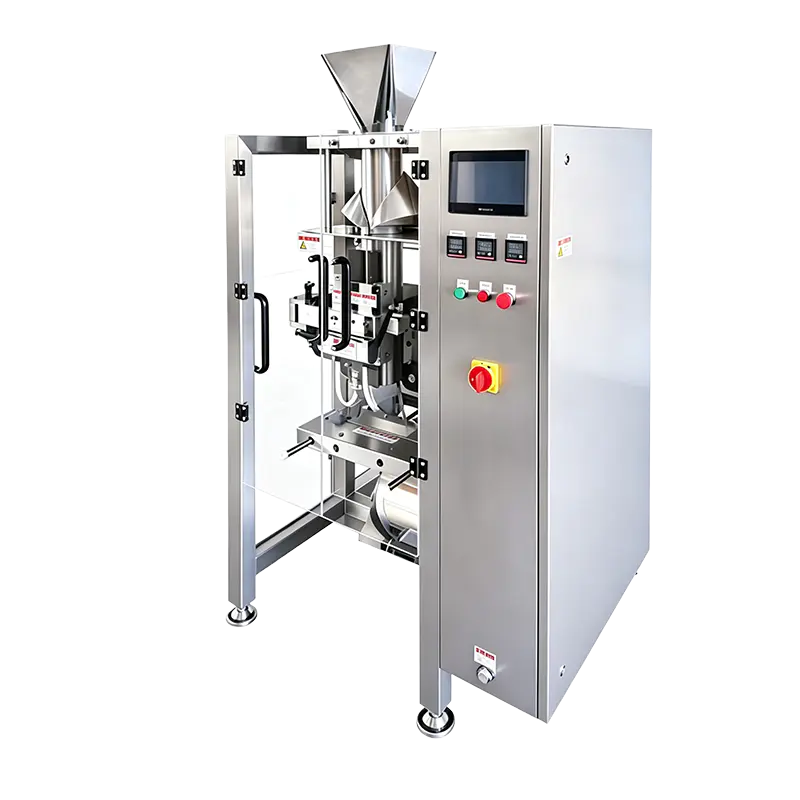
Jest to decyzja, która kształtuje fabryczny magazyn folii, obecność opakowania na półce i procedurę konserwacji. Pionowe zgrzewanie metodą formowania, wypełniania i zgrzewania odbywa się z płaskiej rolki, więc koszt folii w opakowaniu jest niższy, a prędkość większa, ale gotowa torba to poduszka lub klin z niewielkim pasowaniem nadruku i brakiem możliwości ponownego zgrzewania. Gotowe maszyny do produkcji torebek pobierają gotową torebkę z magazynu, otwierają ją, napełniają i zamykają, co umożliwia ustawianie podstaw, zamków błyskawicznych, dziobków i cięższych wypełnień przy niższej prędkości i wyższym koszcie folii.
W obu rodzinach nazewnictwo modeli zwykle uwzględnia szerokość i konstrukcję worków: klasy kompaktowe około 150 mm w przypadku małych opakowań do sprzedaży detalicznej, 180–230 mm w przypadku toreb średniej i średniej długości oraz 270 mm w górę w przypadku worków o dużej pojemności lub ciężkich zastosowań. Wybierz zakres szerokości worka, strukturę folii i dawkę, a następnie sprawdź margines prędkości.
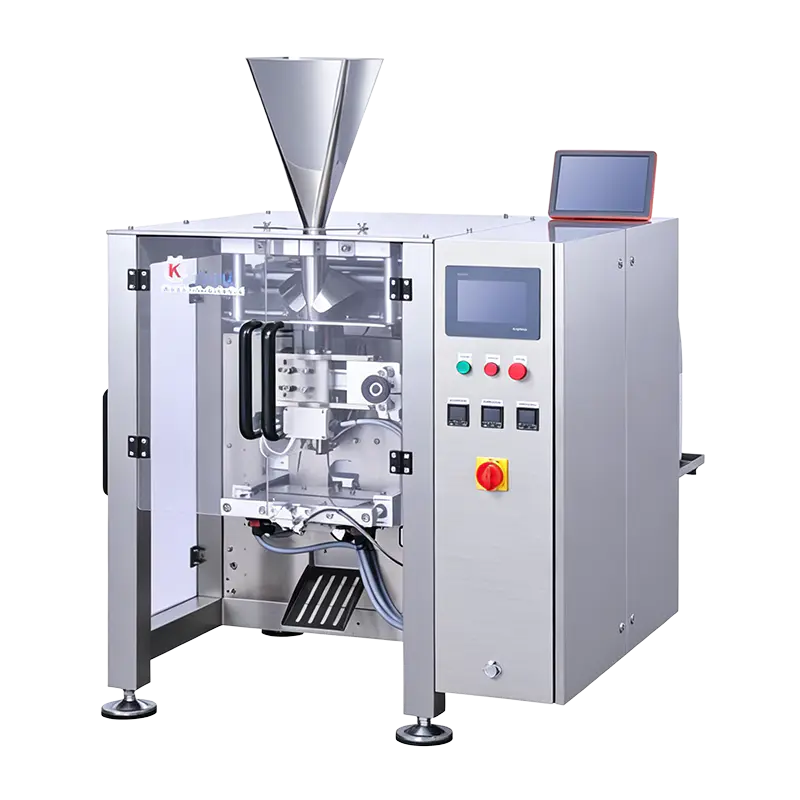 Szybka pionowa maszyna pakująca KL180H Dzieląc szerokość worków 50–150 mm z maszyną KL180S, zwiększa prędkość do 150 worków/min dzięki ulepszonemu kontrolerowi ruchu, co zapewnia większą szybkość linii. Zobacz produkt →
Jeden szczegół, który warto potwierdzić wcześniej: czy zakres szerokości worków maszyny faktycznie obejmuje zarówno numer SKU wprowadzony na rynek, jak i większy rozmiar planowany na przyszły rok? Brak wydajności wynoszący 20 mm sprawia, że dwuletnia maszyna staje się dawcą części zamiennych.
Sprzęt inspekcyjny jest często ostatnią pozycją wymienianą i pierwszą obwinianą. Dwie zasady zapewniają uczciwość. Po pierwsze, apertura wykrywacza metalu lub tunelu rentgenowskiego określa czułość: większy otwór przepuszcza większe produkty, ale zmniejsza wielkość wykrywalnych fragmentów, dlatego należy określić otwór w odniesieniu do najwyższej paczki na linii, a nie do średniej. Po drugie, waga kontrolna jest użyteczna tylko wtedy, gdy jej urządzenie odrzucające zostało zweryfikowane — każdy sygnał odrzucenia musi powodować fizyczne usunięcie, potwierdzone przy uruchomieniu i ponownie na końcu zmiany.
Typowe rozmiary próbek do badań mieszczą się w zakresie od 1,5 do 3,0 mm dla próbek żelaznych, nieżelaznych i stali nierdzewnej, w zależności od apertury i efektu produktu. Produkty o dużej zawartości soli lub wilgoci tworzą sygnał, który należy skompensować, dlatego próby fabryczne z rzeczywistym produktem mają większe znaczenie niż specyfikacje katalogowe.
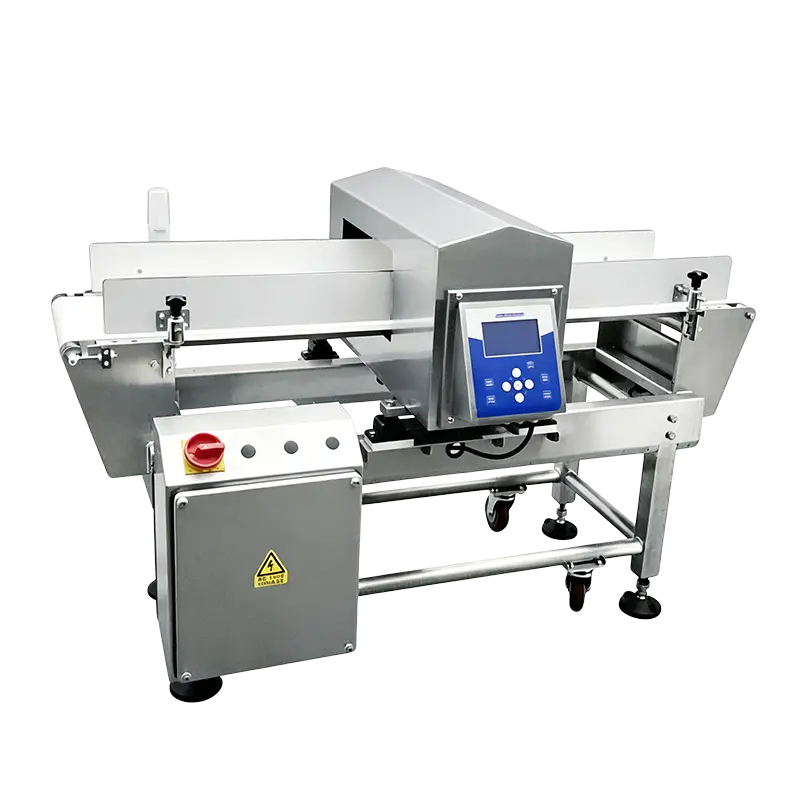 Standardowa maszyna do wykrywania metali na linii ER3515 W przypadku przekąsek w workach, leków w pudełkach i przypraw w butelkach ten wbudowany detektor oferuje aperturę 350 × 150 mm, pamięć 50 parametrów produktu i wiele opcjonalnych urządzeń odrzucających. Zobacz produkt →
W przypadku roślin pakujących wiele kategorii, rozwiązania w zakresie pakowania żywności przegląd grupuje maszyny według stacji, dzięki czemu linię można zmontować w jednej konfiguracji, zamiast łączyć ją z oddzielnych katalogów.
Dwie linie o identycznych parametrach prędkości mogą różnić się godzinami czyszczenia w tygodniu. Poszukaj szczegółów podczas wizyty w fabryce, a nie po instalacji:
Filmy też się liczą. Średnica rolki 300 mm oznacza mniej spawów na zmianę niż rolka 200 mm; w przypadku linii o wydajności 70 worków na minutę różnica ta objawia się jako wymierny wzrost dziennej produkcji.
Weźmy maszynę pakującą mrożone warzywa, której celem jest 60 torebek detalicznych na minutę po 250 g, sześć torebek w kartonie. Zastosuj realistyczne straty rzędu 10 do 15 procent w przypadku uszkodzeń zgrzewów, połączeń folii, odrzutów wagowych i krótkich zatrzymań, a zainstalowana wydajność musi wynosić około 70 worków na minutę.
| Stacja | Wymagane wyjście | Zastosowano dodatek | Wybrana ocena |
|---|---|---|---|
| Waga kombinowana | 60 zrzutów/min | 15% za odrzucenie | 70 zrzutów/min |
| Maszyna pakująca | 60 worków/min | 15% na złącza i przystanki | 70 worków/min |
| Waga kontrolna | 60 opakowań/min | Prędkość taśmy przy podziałce 200 mm | Wydajność 70 opakowań/min |
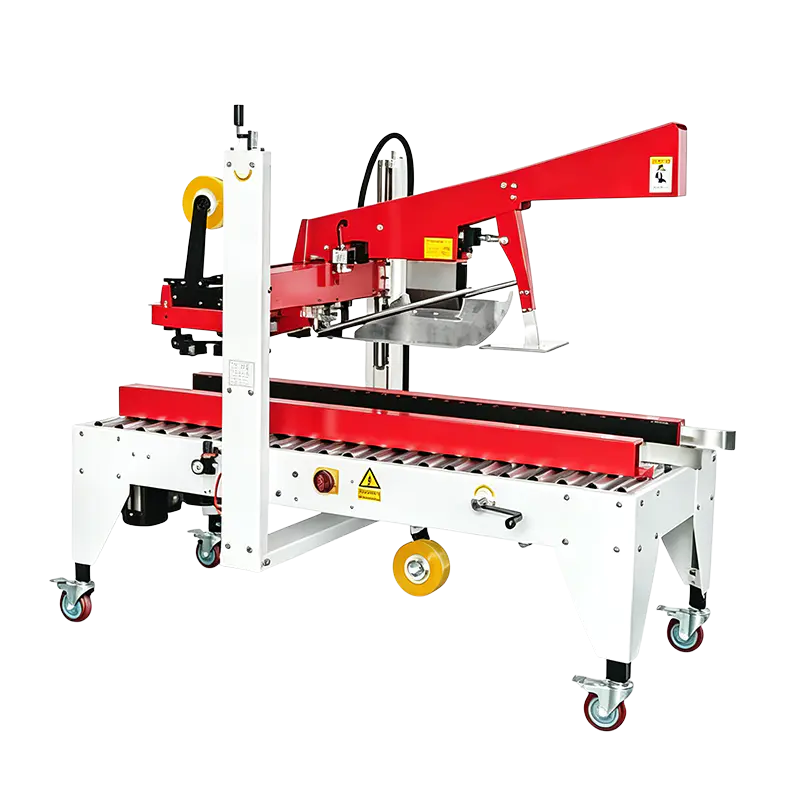
| Pakowacz skrzynek | 10 kartonów/min | 20% na dżemy kartonowe | 12 kartonów/min |
Zwróć uwagę na kierunek ulg: wypychają każdą stację powyżej docelowej sprzedaży, a nie do niej. Linia o wydajności dokładnie 60 worków na minutę dostarczy około 50 worków na produkcję, a żaden wysiłek operatora nie zwróci różnicy.
Testy akceptacyjne mają miejsce, gdy specyfikacje stają się umowne. Krótka, możliwa do sprawdzenia lista kontrolna chroni obie strony:
Jednopasmowa linia łącząca przenośnik podający z paletyzatorem ma zazwyczaj długość od 15 do 30 metrów i obejmuje korytarze dostępowe o długości co najmniej jednego metra z każdej strony służące do czyszczenia i konserwacji. Przestrzeń nad maszyną pakującą ma takie samo znaczenie jak powierzchnia podłogi: naważarka wielogłowicowa wraz z systemem podawania może zwiększyć wysokość o trzy metry.
Tak, i wiele fabryk żywności postępuje dokładnie tak: najpierw ręczne podawanie za pomocą maszyny pakującej, naważarka w drugim roku, kontrola w trzecim roku, a na koniec pakowanie skrzynek. Liczy się to, że przyszłe stacje będą uwzględniane w ramie, planie elektrycznym i wysokościach przenośników od pierwszego dnia, w przeciwnym razie modernizacje będą kosztować więcej niż oryginalne wyposażenie.
Tylko wtedy, gdy standardowy asortyment nie jest w stanie osiągnąć szerokości worka, objętości wypełnienia lub kształtu produktu. Zarówno czas realizacji, jak i koszt rosną w przypadku części niestandardowych, dlatego najpierw sprawdź, czy sąsiedni model z tej samej serii spełnia specyfikację z niewielkim marginesem prędkości.
Wyślij rzeczywiste próbki, zakres gęstości nasypowej, docelową dawkę i tolerancję, docelowe worki na minutę, rysunek worka ze strukturą folii i tryb czyszczenia. Pakiet ten pozwala inżynierowi zaproponować konfigurację zamiast numeru katalogowego i zazwyczaj skraca cykl ofertowy zamiast go wydłużać.
Automatyczna linia pakująca to łańcuch tolerancji: przepływ produktu na wejściu, dokładność dawki na wadze, integralność uszczelnienia na szczękach, zdolność wykrywania przy otworze i integralność opakowania na końcu. Łańcuch obowiązuje tylko wtedy, gdy każde ogniwo jest określone w odniesieniu do tego samego docelowego wyniku i tych samych danych produktu — dlatego też specyfikacja na początku, choć wydaje się żmudna, jest najtańszą inżynierią w całym projekcie.
Zespół inżynierów K-Line spędził prawie dwie dekady w automatycznym pakowaniu, a każdy system jest projektowany i budowany pod nadzorem starszego personelu technicznego, zanim trafi do klienta. Jeśli planujesz linię żywności, najbardziej przydatnym pierwszym krokiem jest próbka produktu i trzy liczby: dawka, tolerancja i worki na minutę.
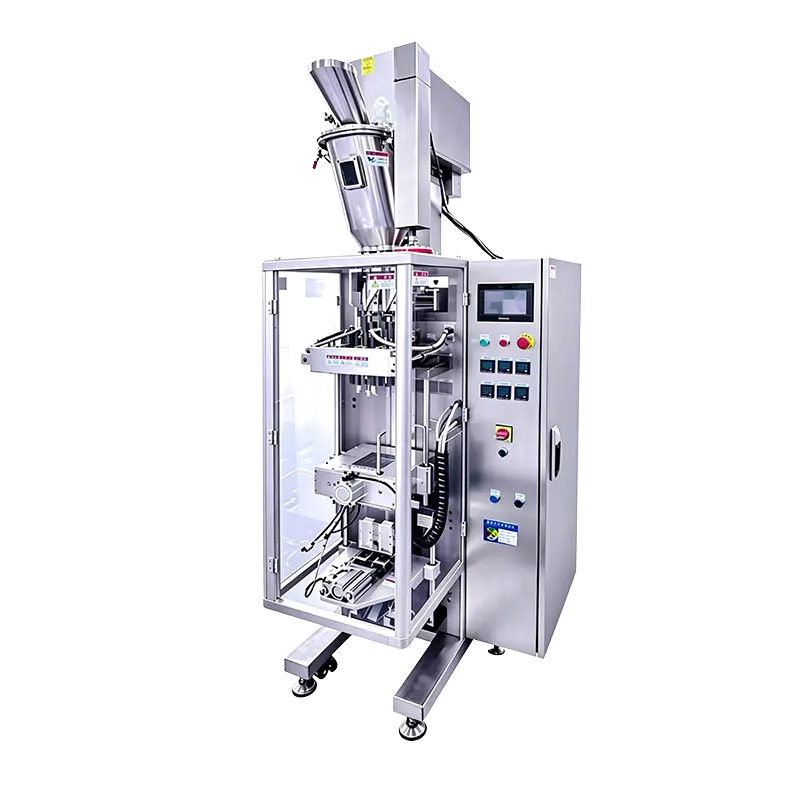
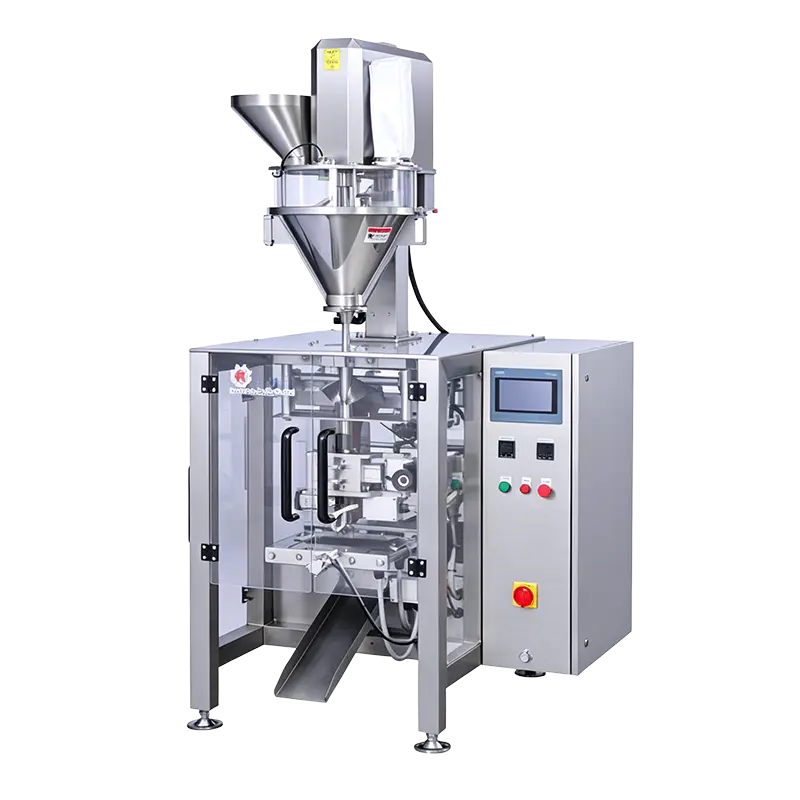
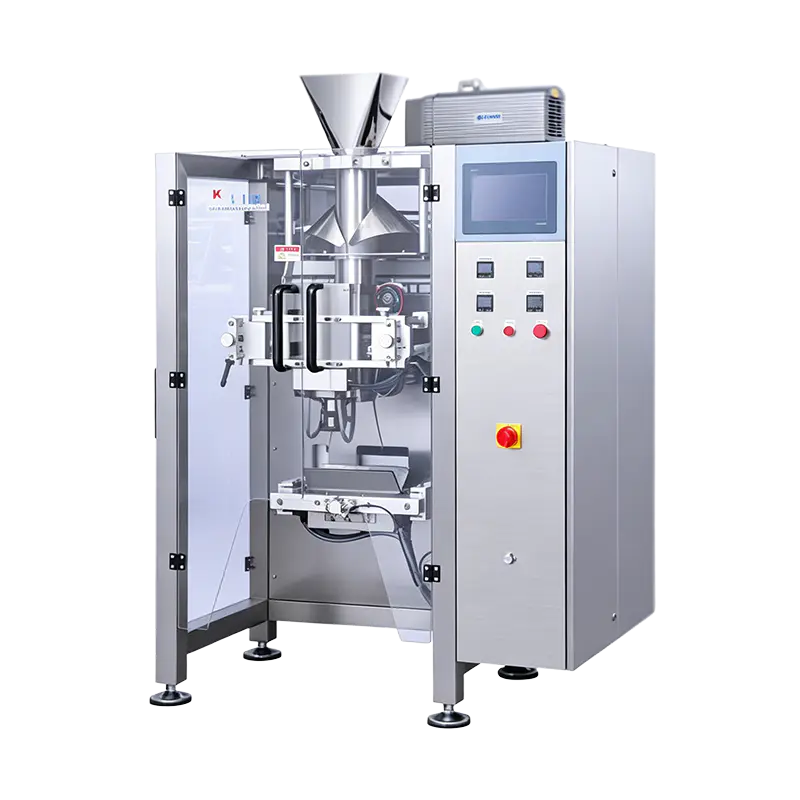
Skontaktuj się z nami
+86-573-82788180
+86-15325730953
Potrzebujesz e-maila
info@mainfill.com
jiayingzhuge18@qq.com
O
Jiaxing K-Line Machinery Co., Ltd. jest producentem automatycznych maszyn pakujących i usługodawcą obsługującym wysokiej klasy rynki krajowe i rynki zagraniczne.
Linki
Produkty
Uzyskaj bezpłatną wycenę